 732225485


相关内容
-
烧结钕铁硼永磁材料的制备工艺
钕铁硼(Nd-Fe-B)于1982年发明于日本住友特种金属材料和美国通用汽车公司,于1983年实现工业化批量生产。钕铁硼(Nd-Fe-B)是稀土铁系永磁材料的典型代表。钕铁硼(Nd-Fe-B)主要成份由稀土元素(如钕Nd)、铁元素(Fe)和硼元素(B)构成,其中稀土元素约占25~35%,铁元素约占65~75%,硼元素约占1%。
-
3D打印出纳米线增韧的高性能碳化硅陶瓷
通过构建核壳结构、优化浆料配方并巧妙利用一步热解工艺,研究人员成功实现了复杂结构、高性能碳化硅陶瓷的数字光处理3D打印,为高吸光性陶瓷的增材制造开辟了新路径。
-
解锁 3D 打印的未来:趋势、创新和预测
3D打印、增材制造的概念已经远远超出了早期作为一种原型制作工具的发展。如今,它站在工业创新的前沿,改变了产品的设计、制造和交付方式。从创建塑料原型到打印功能性金属、陶瓷和生物物体的飞跃不仅反映了技术进步,还反映了对效率、定制和可持续性不断增长的需求。
-
增材制造技术在航空航天领域的应用与发展
增材制造技术在航空航天领域的应用已经从实验室走向了实际生产,实现了从原型设计到关键组件乃至整体结构的制造。随着材料科学和打印技术的进步,未来将实现更大规模的部件生产,推动整个行业的制造革新。
陶瓷3D打印进入"AI设计"时代?一篇综述讲清数字陶瓷
长期以来,陶瓷构件的设计更像一门手艺:工程师凭经验定尺寸、靠试错调配方,再一轮轮烧结验证。而另一边,增材制造已经把“能打出多复杂的形状”这个天花板推得很高了。矛盾在于:能打的形状越来越复杂,但设计这些形状的方式,还高度依赖经验试错。所谓“数字陶瓷”,正是要把计算设计、AI仿真和制造反馈串成一条链路——让结构本身成为可编程的变量。本篇基于一篇 2026 年综述,把这条链路从头拆解清楚。
一、数字陶瓷的底层逻辑:从"先打后看"到"先算后打"
在传统流程里,设计师画好图、选好料,交给打印设备成形,再通过烧结拿到成品;性能不合格则回头改参数重来。这种“先打后看”的试错模式在简单结构上还行,但面对点阵、三周期极小曲面(TPMS)、分级多孔这类复杂构型,每轮试错的周期和成本都呈指数上升。
计算设计要改变的就是这个逻辑。它的核心是把工艺参数、几何结构、微观组织、宏观性能这四件事放在同一个数字模型里计算(图1)。做法是:在计算机里先完成“虚拟制造”——模拟打印层间结合、预测烧结收缩、估算孔隙率和力学响应,得到靠谱的仿真结果后,再把优化好的几何模型和工艺参数直接发给打印机。这篇综述的判断很明确:这个闭环已经从“概念验证”阶段进入了“工程可落地”阶段。
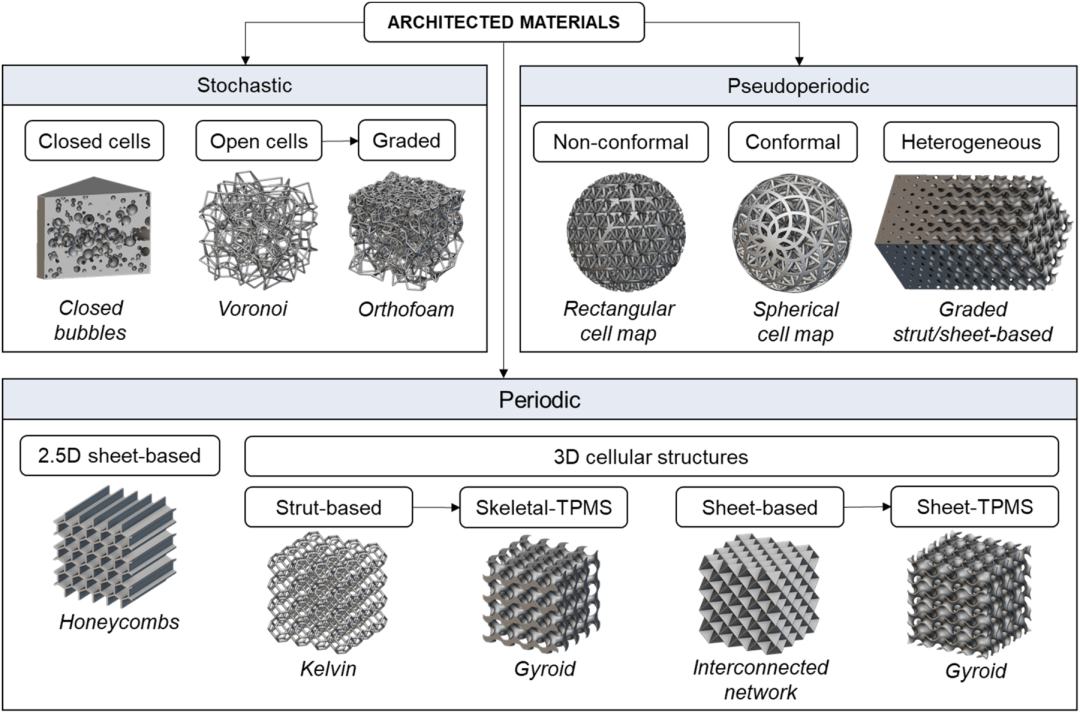
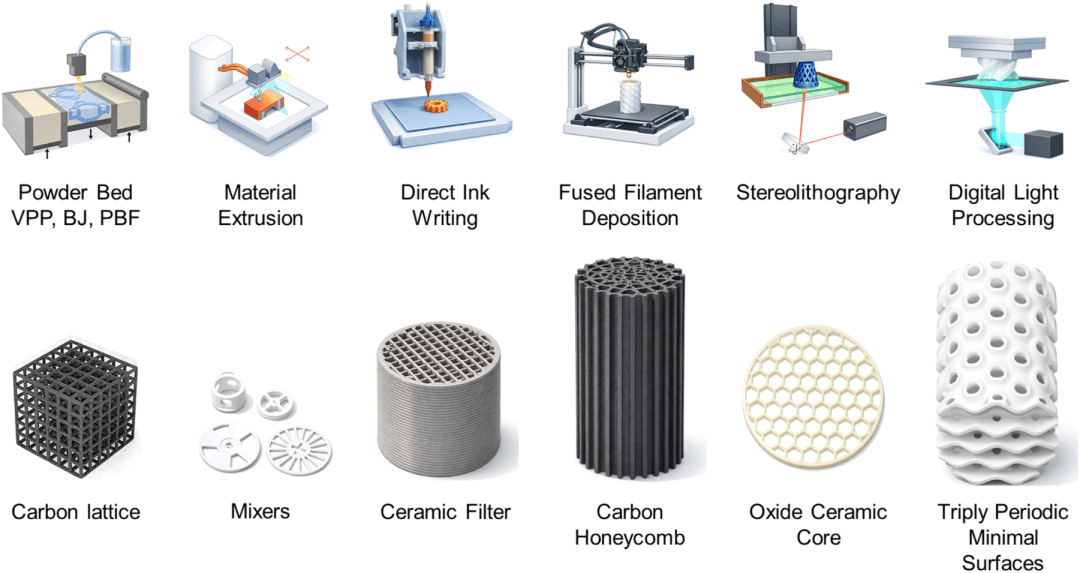
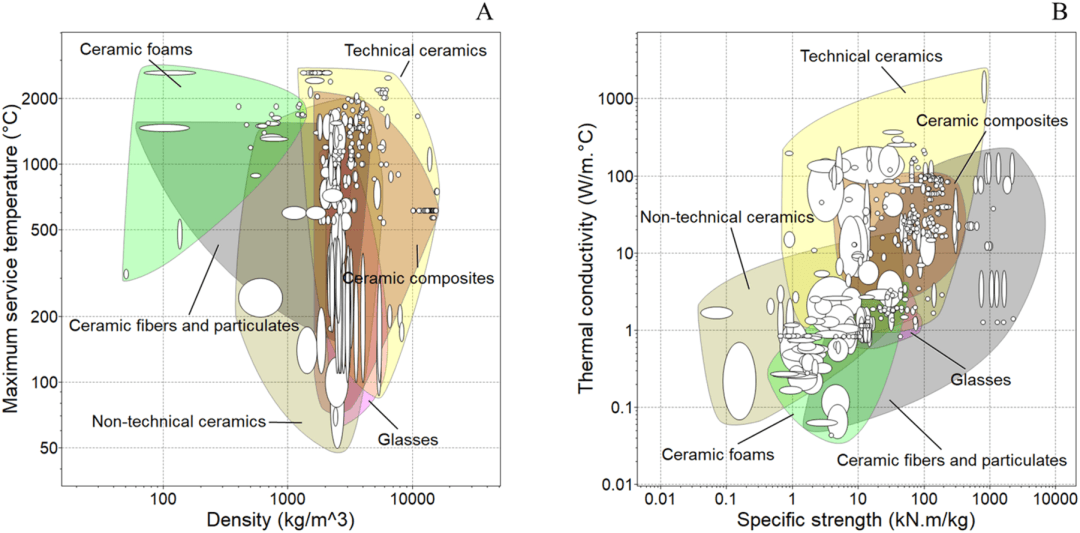
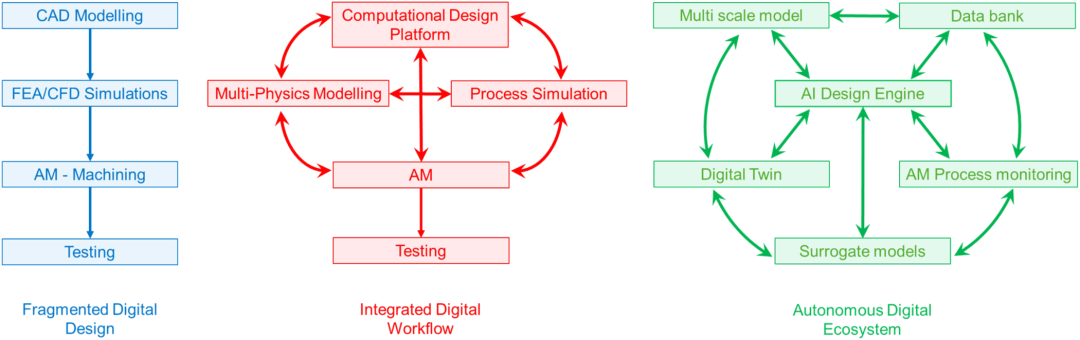
图1 · 数字陶瓷的计算设计框架:工艺→结构→性能→应用的四层闭环链路 二、设计的四件武器:参数化、拓扑优化、生成式、AI驱动 如果说计算设计是一个工具箱,那里面至少躺着四件武器,按“智能程度”递进排列: 第一,参数化设计:最成熟的一件。用 Grasshopper / nTop / Blender 等工具定义几何规则,拖几个滑块就能改变孔径、壁厚、梯度分布。它能快速生成大量变体供筛选,但本质上还是人在驱动,算法只是辅助执行。 第二,拓扑优化(TO):给定载荷、边界条件和目标函数(如最小质量+最大刚度),算法自动算出最优的材料分布。密度法、水平集法等已广泛用于金属件,但在陶瓷领域要额外考虑烧结收缩各向异性和脆性断裂的特殊约束。 第三,生成式设计:设计师只写“我要一个刚度/重量比不低于XX且最高温度不超过YY的结构”,算法在解空间里自主搜索,吐出多套几何方案。像 ToffeeX 这样的云端平台已开始做多物理场耦合的生成式优化,不过陶瓷数据集还太少,可用性打折扣。 第四,AI驱动设计:这是推文标题里那个问号的落点。贝叶斯优化、图神经网络(GNN)、变分自编码器(VAE)正被拿来学习“结构→性能”的映射,做近实时预测。物理信息神经网络(PINN)更进一步——在神经网络里嵌入守恒律和边界条件,即使训练数据少也能保持物理一致性。综述的结论是:AI不是来替代物理仿真的,而是做加速器——用代理模型替代耗时的大规模有限元计算,把“探索-验证”周期从数天压缩到数小时。 图2 · 拓扑优化与多尺度分级设计:从单胞构型到宏观构件的结构–性能映射 三、制造端的数字化:六种工艺,一个接口 数字设计的产出是一组几何数据;要把这组数据变成实物,需要增材制造设备的配合。目前主流的陶瓷增材制造工艺至少涵盖六种(图3):粉末床(VPP/BJ/PBF)、材料挤出、直写(DIW)、熔融沉积(FFF)、立体光刻(SLA)、数字光处理(DLP)。它们对设计数字模型的“输入格式”各有不同:有的需要切片工具路径规划,有的需要补偿烧结变形。这些差异在计算设计框架里都需要被抽象成统一接口。 综述提出了“面向增材制造的计算设计”(CDfAM)概念,核心就是让工艺约束(最小特征尺寸、悬垂角度限制、层间结合强度、各向异性收缩)在设计阶段就被编进优化目标里,而不是事后打补丁。比如,在生成拓扑时同时考虑成形方向和支撑策略,或烧结仿真融入拓扑优化过程做几何预变形。 更进一步,在线监测+自适应控制已成为闭环的最后一块拼图:高分辨率相机、红外热像、声发射传感器持续采集成形过程中的数据,ML 算法实时检测错层、喷嘴堵塞、烧结开裂等异常,触发即时修正。这就在数字世界和物理世界之间架起了一座双向桥梁。 图3 · 陶瓷增材制造的六大工艺路线与典型结构示例:从粉末床到 DLP,算法可驱动的工艺矩阵 四、性能预测:AI能在多大程度上替代实验? 数字陶瓷的四环框架里,“结构→性能”这一段最能体现计算的价值,也最考验模型的可靠程度。陶瓷的服役窗口极宽——从室温植入体到 1600°C 航空发动机(图4)——不同温区、不同载荷模式下,材料响应的主导机制完全不一样。 目前比较成熟的路径是有限元+计算流体力学耦合:对热交换器做对流-导热联合仿真、对催化载体做流动-反应-热耦合计算。更前沿的方向是把相场模型和动力学蒙特卡洛塞进设计回路——在烧结阶段预测晶粒长大、孔隙迁移和残余应力,从微观源头控制成品性能。 ML模型在这里的位置是“快照器”:用已有的仿真和实验数据集训练代理模型,对新设计做秒级预测,筛选出有潜力的候选,再用全耦合仿真做精确验证。GNN对不规则网格天然友好,PINN能减少对大规模标注数据的依赖。但综述不回避一个现实:陶瓷增材制造的标准化公开数据库严重不足,各课题组用的是自研设备和定制配方,模型很难跨系统泛化。这是 AI 设计从研究走向工程落地绕不开的一道关。 图4 · 陶瓷材料 Ashby 性能对比:密度–最高服役温度(a)与热导率–比强度(b),计算设计可在这些象限中按需定位 五、落地场景与待解瓶颈 热管理:计算设计能精调蜂窝陶瓷换热器的流道拓扑,最大化换热面积、压降最小化。拓扑优化生成的复杂流道结构已在 SiC、氧化铝体系上验证。 催化与化工:分级多孔结构将活性位点精确定位在流场最优区,通过集成吸附动力学模型与连续介质仿真,把陶瓷从“催化剂载体”升级为“反应过程的主动参与者”。 力学承载:计算驱动的点阵/壳状构型可让脆性陶瓷在轻量化和损伤容限之间找到平衡,应力通过分级结构分散、引导裂纹沿可控路径消耗能量。 生物医学:骨支架的孔径梯度、孔隙率和表面曲率直接影响细胞迁移和骨长入,TPMS结构因其曲率均匀、流通性可控而被大量研究,生成式设计可针对患者CT数据定制植入体。 但几个关键瓶颈不能忽视:数据稀缺:陶瓷AM缺少公开的标准化数据库,ML模型训练靠小样本,泛化能力是硬伤;多尺度耦合:从原子扩散到毫米级几何,跨越六七个数量级,跨尺度桥接方法在脆性+多相烧结体系上还远不够稳定;可持续性与可放大性:高温烧结能耗高,实验室成果向工业产线迁移,打印速度和一致性是关键制约因素。 图5 · 数字陶瓷的闭环愿景:AI辅助设计→增材制造→在线监测→性能验证的端到端工作流 六、一句话:AI设计离陶瓷有多远? 回到标题里的问号。陶瓷3D打印确实已经进入了“AI设计”的门槛:拓扑优化和参数化设计在科研圈已经比较普及,生成式设计和代理模型正在从论文走向软件工具,PINN等方法展示了少数据训练的潜力。但距离“AI自行设计一个完美的陶瓷构件并把打印参数直接下发到设备”的全自动状态,还有三道坎:标准化数据、跨尺度仿真、工艺闭环的工程化验证。 综述指出,建立从计算设计到制造验证的闭环反馈、积累标准化数据,是 AI 代理模型和生成式探索实现泛化的关键前提。当前各课题组使用自研设备和定制配方,数据格式互不统一,模型很难跨系统迁移,论文呼吁建立开放的陶瓷 AM 数据库,统一几何、工艺和性能数据的标准化格式。往前看,物理信息神经网络(PINN)将守恒律嵌入模型训练,减少了对大规模标注数据的依赖;主动学习与贝叶斯优化可自动筛选最有信息量的实验,加速验证;多模态材料基础模型有望打通几何、工艺、性能三类数据的壁垒。加上数字孪生和在线监测的持续成熟,全链路闭环正从一个概念框架变得越来越像一张可执行的蓝图。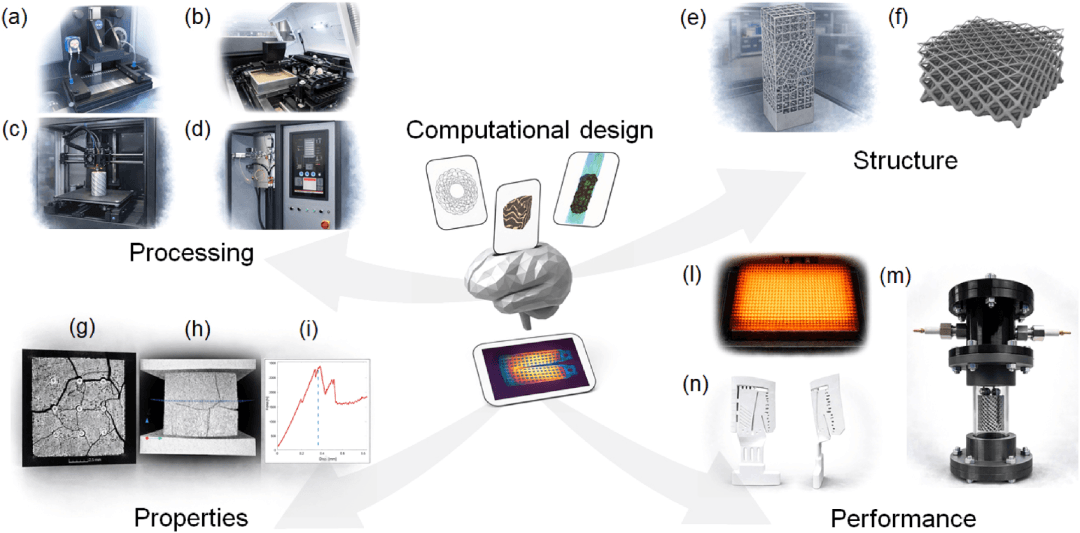
 沪公网安备31011802004704